

Причини ненормального шуму та вібрації в само-балансувальних багатоступеневих насосах
Jul 03, 2026
Залишити повідомлення
Само{0}}багатоступінчасті насоси, які є основним обладнанням у системах водопостачання під високим{1}}напором, промислових бустерах і системах водопостачання та дренажу будівель, характеризуються стабільною роботою, високим напором, відсутністю осьових зусиль і тривалим терміном служби, і широко використовуються на промислових і гірничодобувних підприємствах, у муніципальному будівництві, а також у промисловості водопостачання та водопостачання. Однак під час тривалої-безперервної роботи обладнання схильне до аномальної вібрації та надмірного шуму через різні фактори, такі як відхилення при монтажі, осідання фундаменту, знос компонентів, не-проектні умови та напруга в трубопроводі. Якщо вчасно не перевірити та не вирішити цю проблему, це поступово призведе до зниження продуктивності гідравліки, протікання ущільнення, вигоряння підшипників, зносу робочого колеса та інших пошкоджень компонентів. У важких випадках це може призвести навіть до зупинки обладнання та збою системи, що безпосередньо впливає на стабільну роботу всієї системи водопостачання.
Базуючись на практичному досвіді експлуатації, технічного обслуговування, усунення несправностей і введення в експлуатацію багатоступінчастих насосів із само-балансуванням, у цій статті систематично розглядаються рішення щодо усунення несправностей, а також методи усунення та оптимізації ненормальної вібрації та шуму, надаючи стандартизовану технічну підтримку для тривалої-стабільної роботи обладнання.
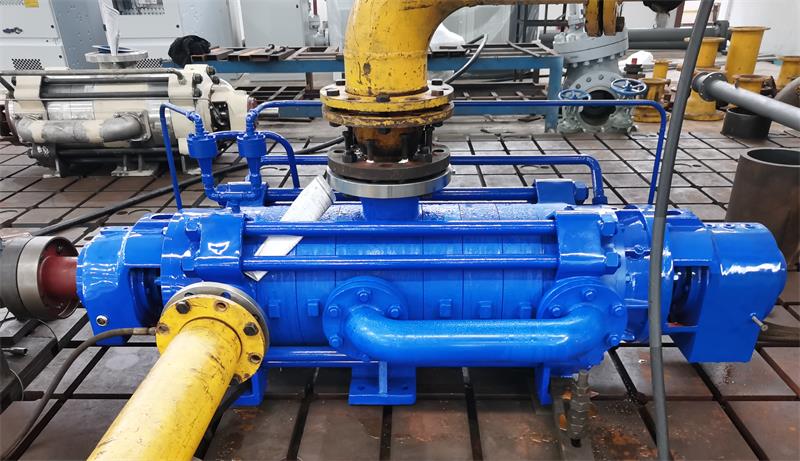
-
Причини ненормального шуму та вібрації в само-балансувальних багатоступеневих насосах
Точне місцезнаходження джерела вібрації (дво-вимірне визначення спектру та робочих умов)
Більшість несправностей, пов’язаних із вібрацією та шумом у само-балансувальних багатоступеневих насосах, викликані кількома факторами, що ускладнює визначення точного визначення лише візуальним оглядом. Необхідно використовувати професійні методи виявлення, такі як аналіз спектру вібрації та акустична локалізація, у поєднанні з-даними про роботу обладнання в режимі реального часу для всебічного судження. Під час роботи необхідно постійно контролювати ключові робочі параметри, такі як температура підшипників, коливання струму двигуна та ненормальний шум насоса, зосереджуючись на перевірці точності складання системи підключення обладнання. Суворий контроль відхилення вирівнювання муфти має вирішальне значення; радіальні та кутові відхилення не повинні перевищувати 0,05 мм, щоб уникнути механічної вібрації, викликаної надмірними відхиленнями від центрування. Одночасно необхідна комплексна перевірка попереднього натягу анкерних болтів, щоб усунути низько{7}}вібрацію, спричинену ослабленими болтами, нерівномірним навантаженням і поганими з’єднаннями.
Обладнання для перевірки стійкості та армування фундаменту
Недостатня жорсткість, осідання та розтріскування бетонної основи насоса, а також зазори між вбудованою сталевою пластиною та фундаментом є потенційними основними причинами тривалої-вібрації насоса. Професійні випробування модуля відскоку повинні проводитися на основі обладнання. Для звичайних бетонних фундаментів C30 міцність на відскок має становити не менше 30 МПа, щоб забезпечити належну -несучу здатність. Уважно перевірте з’єднання між вбудованою сталевою пластиною та бетонною основою; якщо ширина тріщини перевищує 0,1 мм, слід негайно виконати цементування під високим{8}}тиском, щоб запобігти поширенню тріщини та розхитуванню основи. Для фундаментів з недостатньою жорсткістю і осідними деформаціями можна застосовувати вторинне тампонажне армування. Використовуйте -спеціальний заливний матеріал без усадки з водо{12}}цементним коефіцієнтом, контрольованим від 0,14 до 0,18, щоб забезпечити щільність заливки та загальну жорсткість фундаменту, а також повністю усунути резонанс фундаменту.
Комплексна діагностика несправностей системи приводу
Ненормальні умови роботи двигуна, муфти та механізму трансмісії є значними джерелами вібрації та шуму насоса, що вимагає комплексного та точного тестування та перевірки продуктивності. Для двигуна зосередьтеся на перевірці характеристик ізоляції та параметрів обмотки: нормальний опір ізоляції обладнання має бути більше або дорівнювати 100 МОм, а відхилення опору постійному струму між фазами обмотки статора має бути менше або дорівнювати 2%, щоб уникнути електромагнітної вібрації, спричиненої між-витковими короткими замиканнями та старінням ізоляції. Для муфти перевірте знос шпонкової канавки; коли глибина зносу шпонкової канавки перевищує 0,2 мм, необхідно замінити всю муфту, щоб запобігти робочій вібрації через надмірний зазор трансмісії. Для конструкцій пасового приводу точно виміряйте відхилення нижнього діаметра канавки клинового пасового шківа, контролюючи похибку в межах 0,1 мм, щоб уникнути ненормального шуму та вібрації, спричиненої прослизанням ременя та нерівномірною передачею.
Стандарти точної перевірки та заміни основних обертових компонентів
Знос і точна несправність обертових компонентів, таких як робочі колеса та підшипники, є основними внутрішніми причинами механічного шуму та високо-частотної вібрації в само-балансувальних багатоступеневих насосах. Оскільки підшипники є зносостійким -компонентом, підшипники слід перевіряти строго відповідно до національних стандартних значень зазору. Взявши за приклад підшипник 6205, який зазвичай використовується, стандартний діапазон зазору становить 0,03–0,06 мм. Якщо виміряний зазор перевищує подвійне значення національного стандарту, підшипник необхідно негайно замінити, щоб запобігти вібрації, спричиненій зупинкою підшипника та ексцентричною роботою. Робоче колесо має регулярно проходити випробування на динамічне балансування із залишковим дисбалансом, що не перевищує 0,05 г·см, щоб уникнути високошвидкісної вібрації обертання, спричиненої ексцентриситетом крильчатки та зносом оксидних накипів. Одночасно необхідно суворо контролювати зазор між основними компонентами: зазор між вхідним краєм робочого колеса першого-ступеню та напрямними лопатями має підтримуватися на рівні 0,3~0,5 мм, відповідно до стандартів складання для зазору багатоступінчастого насоса, щоб уникнути шуму від гідравлічного удару та вібрації зазору.
Оптимізація узгодження робочих параметрів
Тривала робота обладнання, що відрізняється від розроблених умов високої-ефективності, може призвести до гідравлічної пульсації, кавітаційної вібрації та шуму рідини, що значно знижує ефективність роботи. Система частотно-регулюваного приводу (VFD) може точно відповідати кривій характеристики напору-потоку, забезпечуючи, що фактична робоча точка залишається в межах високого-діапазону ефективності, з робочими відхиленнями, меншими або рівними параметрам конструкції ±10%, уникаючи несприятливих умов, таких як перевантаження, низький тиск і підтримка низького-тиску потоку. Для умов із сильною пульсацією тиску в трубопроводі та високим рівнем шуму рідини можна встановити резервуар стабілізації тиску об’ємом не менше 5% від номінальної витрати насоса, щоб ефективно компенсувати коливання тиску в трубопроводі, усунути гідравлічний резонанс і ненормальний шум рідини, а також оптимізувати стабільність роботи обладнання.
Перевірка напруги та режиму трубопровідної системи
Концентрація напруги у впускних і випускних трубах насоса, не-стандартні опорні пристрої та резонанс труб можуть легко передавати вібрацію на насосний агрегат, посилюючи несправності обладнання. Для виконання модального аналізу труб було використано програмне забезпечення для аналізу кінцевих елементів, яке гарантувало, що власна частота першого{2}}порядку труб перевищує в 1,2 рази робочу частоту обладнання, таким чином повністю уникаючи резонансу труб. Розкладка трубопроводів суворо відповідала галузевому стандарту GB50316: відстань між підвісками для горизонтальних труб менше або дорівнює 15 м, відстань між опорами для вертикальних труб менше або дорівнює 3 м, щоб запобігти підвішенню труби та деформації напруги. Одночасно були стандартизовані специфікації коліна труби з радіусом кривизни коліна, що перевищує або дорівнює 1,5 діаметру труби (D), що зменшує вібрацію та шум, спричинені турбулентністю рідини та місцевим опором, а також зменшує додаткове навантаження труб на корпус насоса.
Побудова ступеневої системи профілактичного обслуговування
Щоб істотно зменшити кількість вібраційних і шумових збоїв, слід створити три{0}}рівневу стандартизовану систему технічного обслуговування щоденних, щотижневих і щомісячних перевірок, щоб забезпечити раннє прогнозування та усунення несправностей. Щоденні перевірки зосереджені на моніторингу робочої температури підшипників; за нормальних умов експлуатації робоча температура підшипника повинна бути нижче 75 градусів, щоб запобігти перегріву. Щотижневі перевірки вимірюють значення вібрації обладнання зі швидкістю вібрації двигуна менше або дорівнює 4,5 мм/с, щоб швидко виявити незначні аномалії вібрації. Щомісячні інспекції перевіряють анти-кавітаційні характеристики обладнання; чиста позитивна висота всмоктування робочого колеса (NPSH) повинна бути більше або дорівнювати 1,1 необхідного NPSH, щоб уникнути кавітаційної вібрації та пошкодження від ерозії. Для вразливих основних компонентів, таких як механічні ущільнення, перевага надається подвійній -кінцевій структурі ущільнення з тиском промивної рідини на 0,1~0,2 МПа вище, ніж тиск на виході насоса, щоб забезпечити стабільну роботу ущільнення та зменшити вібрацію обладнання та ненормальний шум, спричинений несправністю компонентів.
Професійне виявлення несправностей і віддалена технічна підтримка
Для постійних вібрацій, -низькочастотних ненормальних шумів і потенційних несправностей, які звичайні методи тестування не можуть вирішити, наша професійна технічна команда насосної промисловості може виконати точне виявлення. Ми оснащені професійним вібраційним аналізатором Brewerkea 4396, здатним виконувати-високоточний аналіз спектру вібрації та точне визначення джерела вібрації. Одночасно ми використовуємо обладнання для лазерного вирівнювання для калібрування точності передачі, досягаючи точності вирівнювання ±0,001 мм, повністю вирішуючи проблеми вібрації, спричинені зміщенням. Крім того, на основі промислової платформи віддаленої діагностики Інтернету речей ми досягаємо-отримання робочих даних обладнання та інтелектуального раннього попередження про несправності з часом технічної реакції менше 2 годин, що дозволяє швидко виявляти несправності різних ненормальних умов роботи та забезпечувати стабільну роботу обладнання.
Стандартизовані робочі процедури безпеки
Усі роботи з випробувань на вібрацію, технічного обслуговування обладнання та заміни компонентів повинні виконуватись у суворій відповідності до процедур безпеки. Перед проведенням технічного обслуговування необхідно суворо запровадити систему ізоляції енергії LOTO (Lock-on/Tag-off), щоб повністю відключити джерело живлення обладнання та трубопроводи середовища, усунувши будь-які потенційні загрози безпеці, спричинені залишковою енергією. Під час роботи слід використовувати вибухозахищені-інструменти зі ступенем вибухозахищеності ExdⅡCT4-для адаптації до легкозаймистих і вибухонебезпечних промислових робочих середовищ. Одночасно необхідно носити професійне обладнання для захисту органів слуху рівня ISO 4, щоб контролювати -значення рівня шуму на місці нижче 85 дБ, повністю забезпечуючи особисту безпеку обслуговуючого персоналу та досягаючи безпечної та відповідної конструкції.
Інтелектуальний моніторинг, експлуатація та технічне обслуговування протягом усього життєвого циклу
Для досягнення прогнозованого технічного обслуговування та усунення несподіваних збоїв рекомендується інтелектуальна система моніторингу повного життєвого циклу. Високоточні-сенсори вібрації з частотою дискретизації 10 кГц і датчики тиску з точністю класу 0,2 розгорнуті в ключових місцях насосного агрегату для збору основних робочих даних, таких як вібрація обладнання, тиск, температура та швидкість потоку в режимі реального часу. Базу даних тенденцій вібрації створено на основі системи SCADA, а порогові значення аномальних коливань вібрації (прискорення > 80 м/с²) встановлено для досягнення автоматичного раннього попередження про аномальні робочі умови. Це покращує режим технічного обслуговування з пасивного капітального ремонту на профілактичне технічне обслуговування, що значно знижує кількість відмов обладнання та подовжує термін служби само-балансовуваних багатоступеневих насосів.
Таким чином, для зменшення вібрації само-балансовуваних багатоступінчастих відцентрових насосів потрібен багато-підхід, зокрема зміцнення фундаменту, оптимізація систем трубопроводів, а також проведення регулярних перевірок і технічного обслуговування. Тільки при комплексному виконанні цих заходів можна забезпечити стабільну роботу насоса, тим самим підвищити термін його служби та ефективність.